


8400x4000x2200
Максимальный размер детали
для термообработки металла (ДxШxB)

100 тонн
Максимальный вес одной загрузки металла
в печь для термообработки

100 — 1100 °С
Температурный диапазон режимов
термической обработки металла
Технические характеристики печи для термической обработки изделий из металла
Печь №1
| Наименование | Значение |
|---|---|
| Полезные размеры печи | 8400 мм, ширина 4000 мм, высота 2200 мм |
| Вес одной загрузки | 100 тонн |
| Температурный диапазон режимов термообработки | от 100 °С до 900 °С |
Печь №2
| Наименование | Значение |
|---|---|
| Полезные размеры печи | 4000 мм, ширина 4000 мм, высота 1900 мм |
| Вес одной загрузки | 30 тонн |
| Температурный диапазон режимов термообработки | от 100 °С до 1100 °С |

7,5 ˚С
Равномерность распределения
температуры по зонам печи.

10 – 999 ˚С/час
Скорость нагрева и охлаждения (дискретная)

22
Импульсные горелки со встроенной системой розлива и УФ-устройством контроля пламени

ЧПУ Siemens Simatic S7
состоит из:
4 сдвоенных термоэлементов PtRh-Pt отслеживающих рабочую температуру печи;
3 простых термоэлементов PtRh-Pt для недопущения перегрева печи;
регистрация данных самопишущим термометром с точечной записью PtRh-Pt Yokogawa;
управления синхронизацией горелок;
регулирования давления печи;
регулирования газо-воздушной смеси
Наш опыт в цифрах
лет
наш опыт работы
тыс. тонн
металла обработано
предприятий
по России обслужено
постоянных клиентов
работают с нами
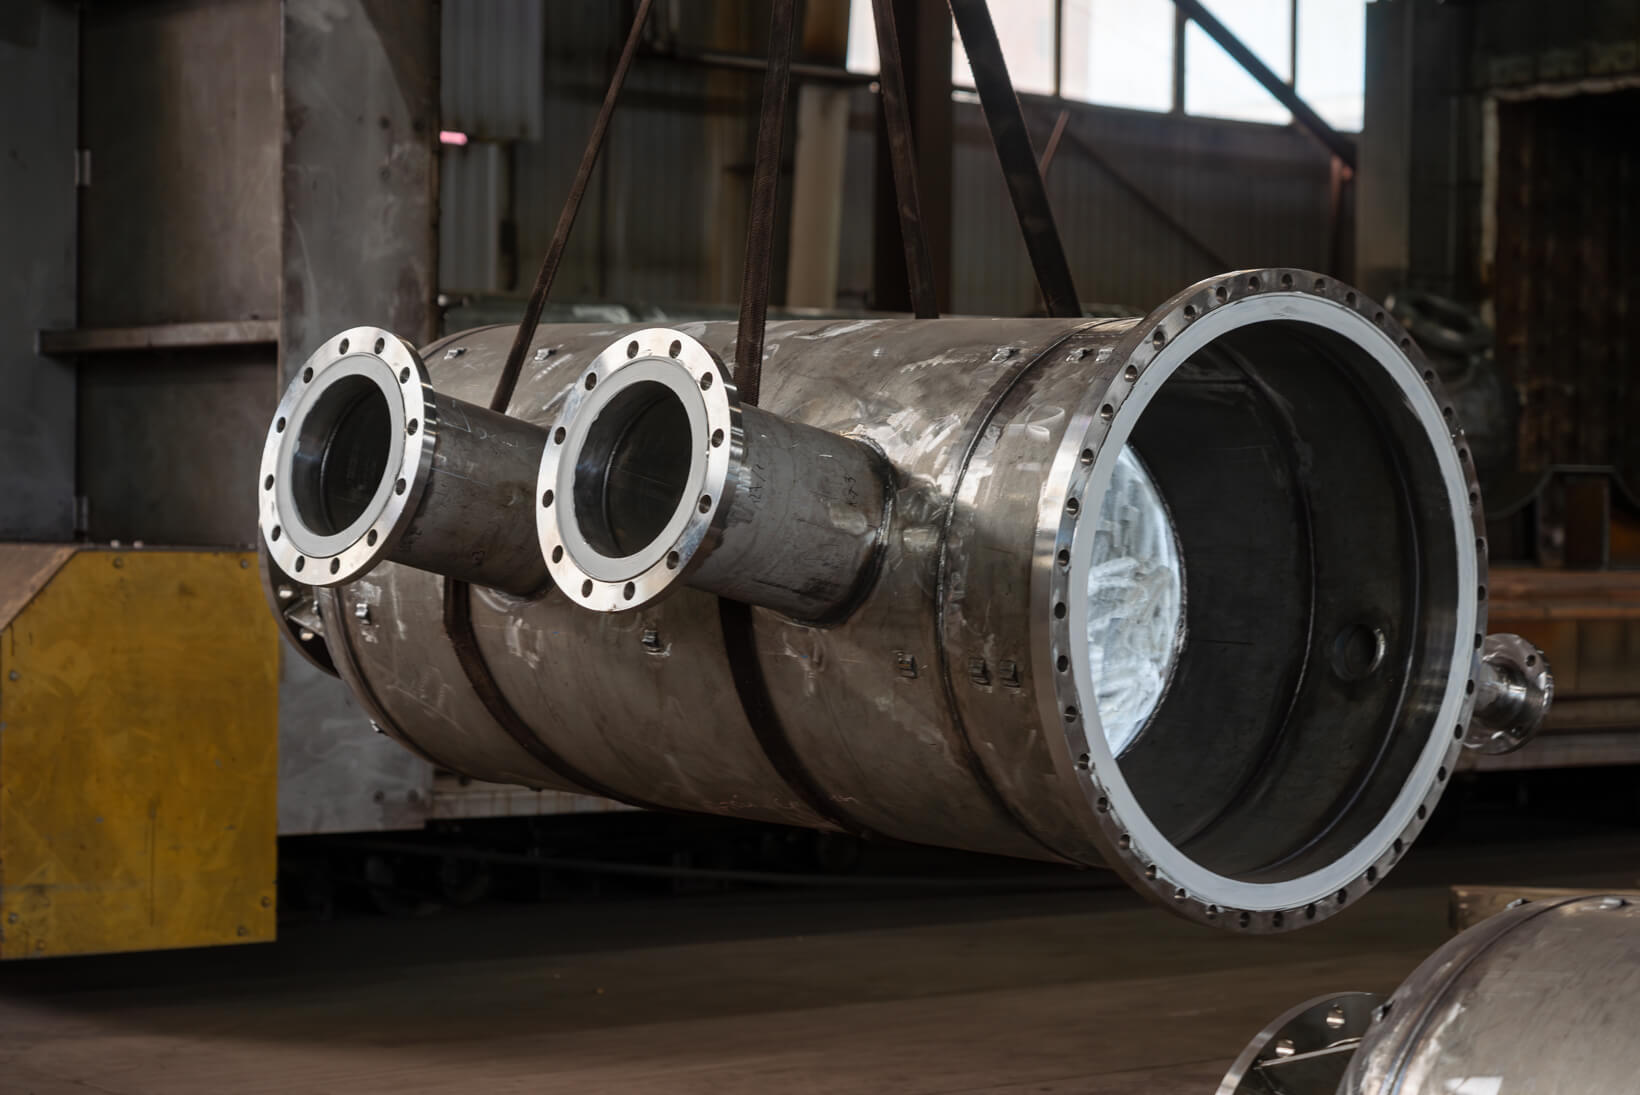
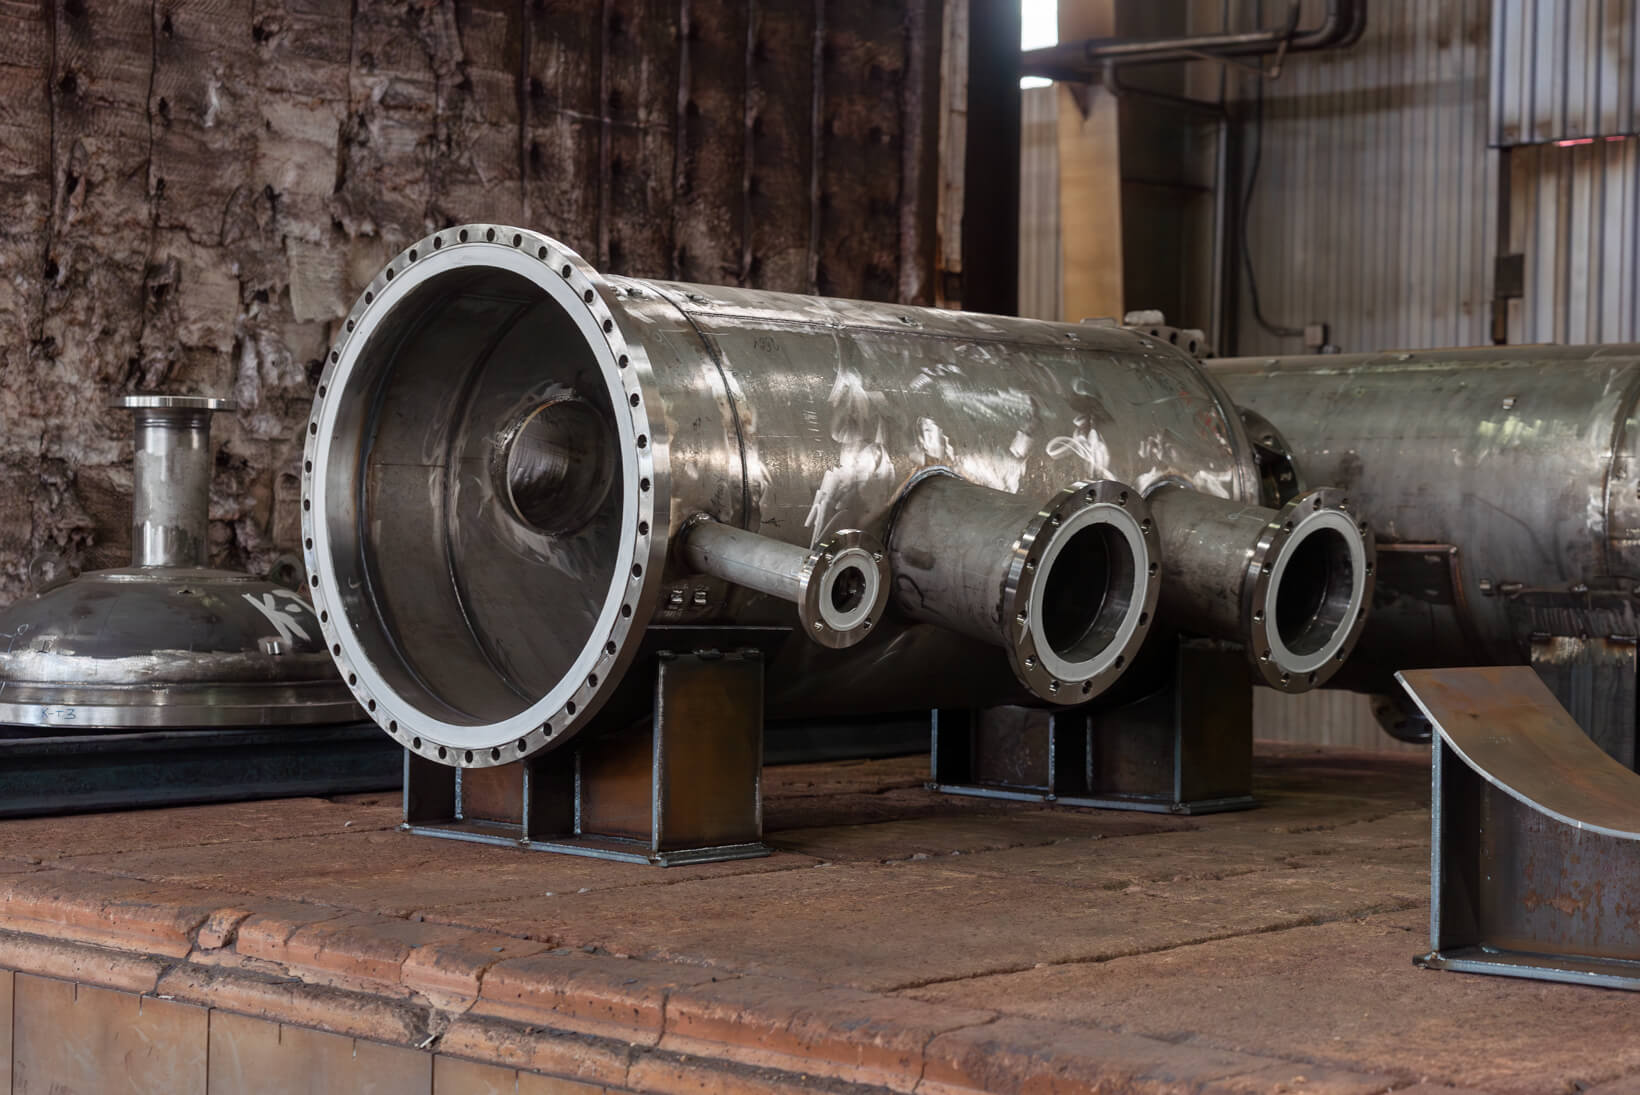
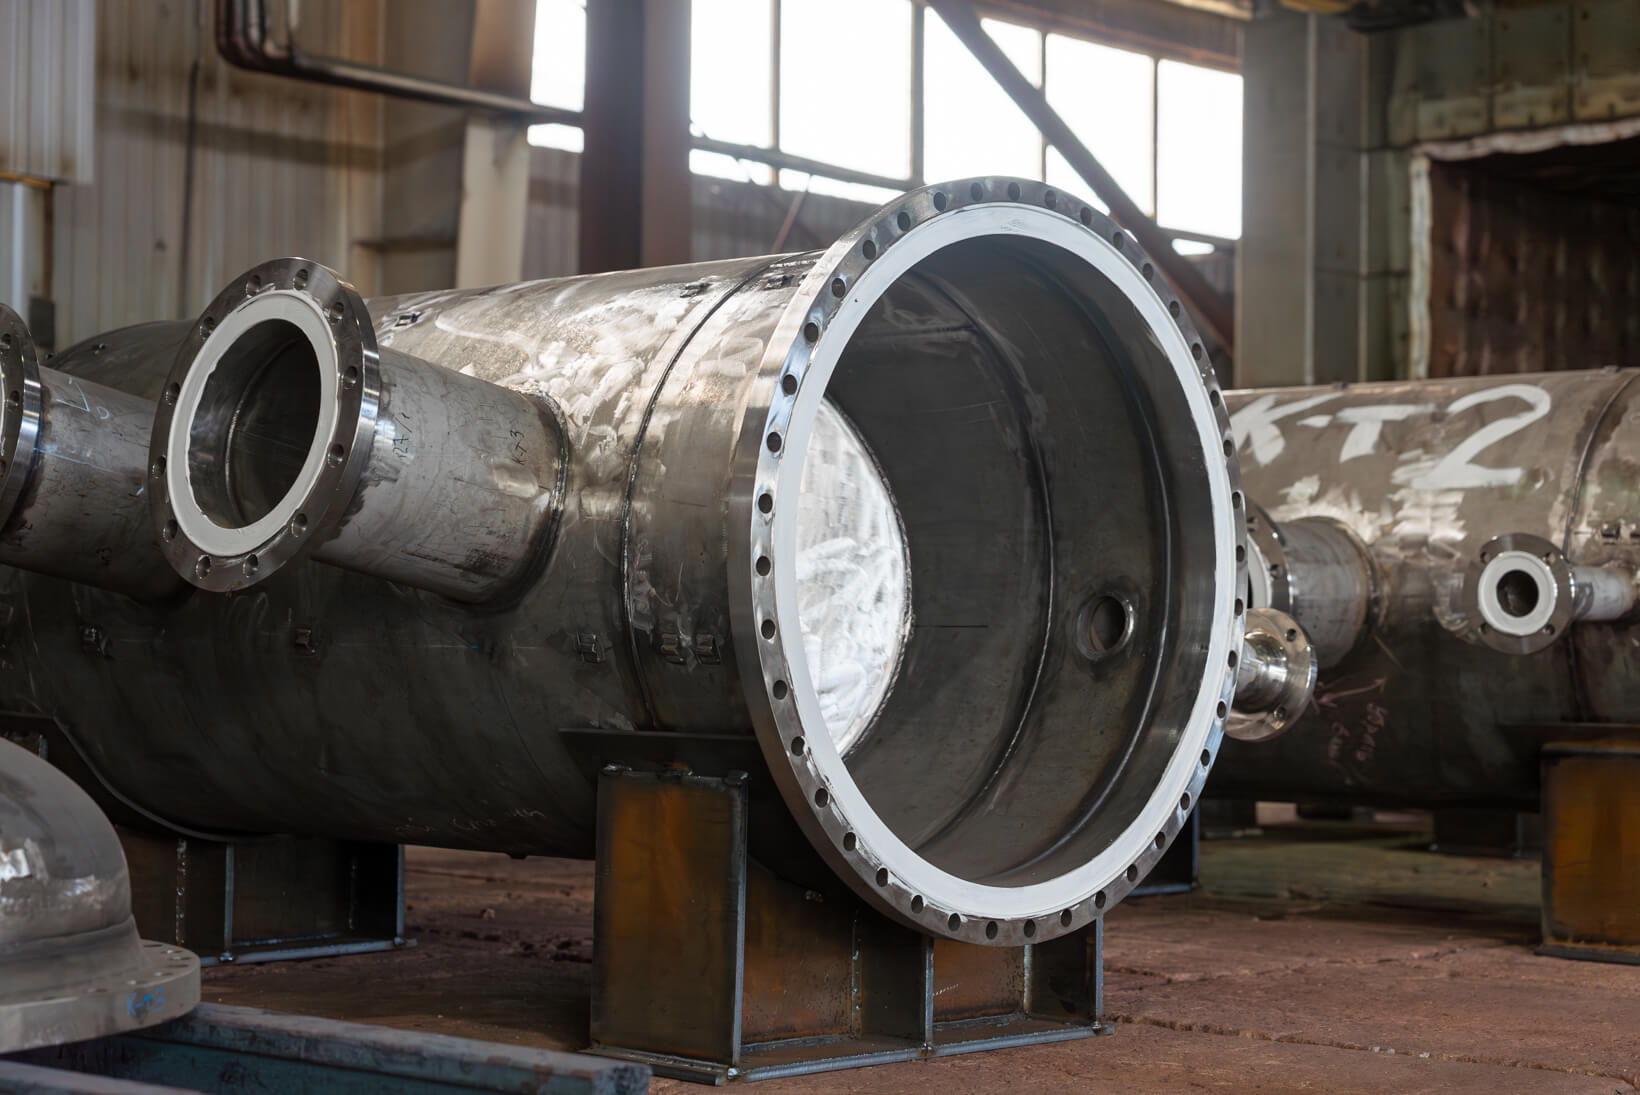
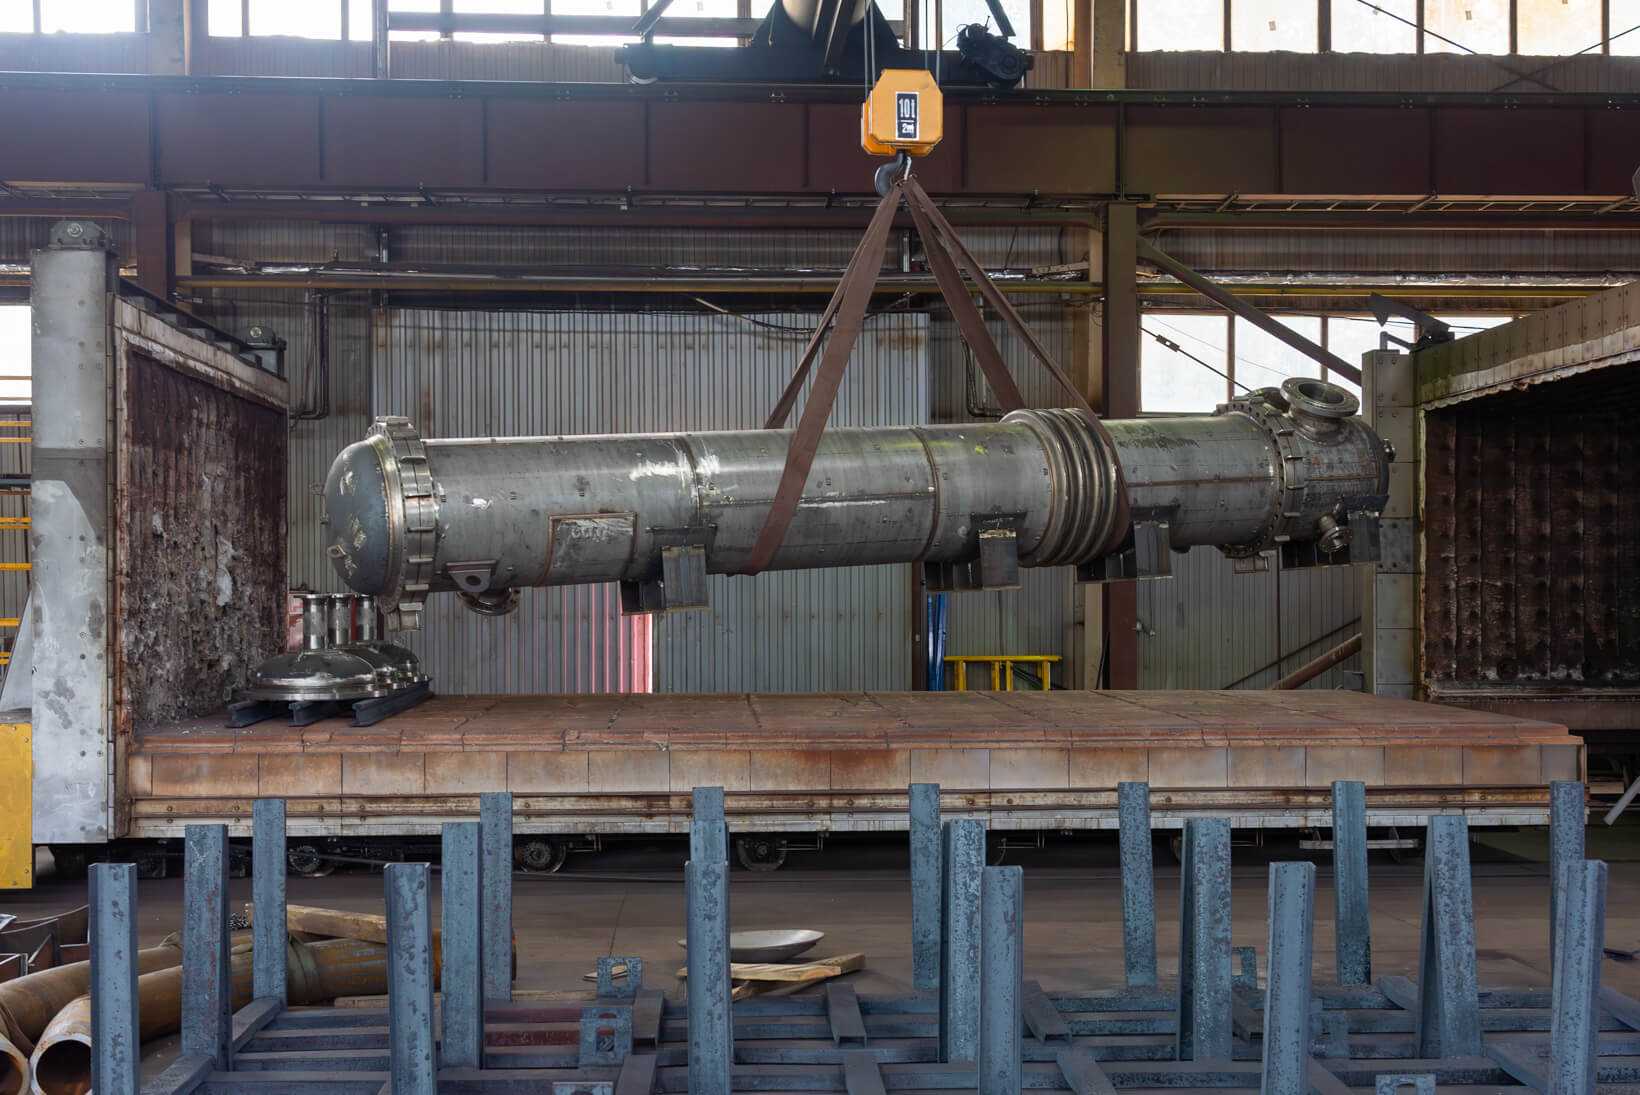
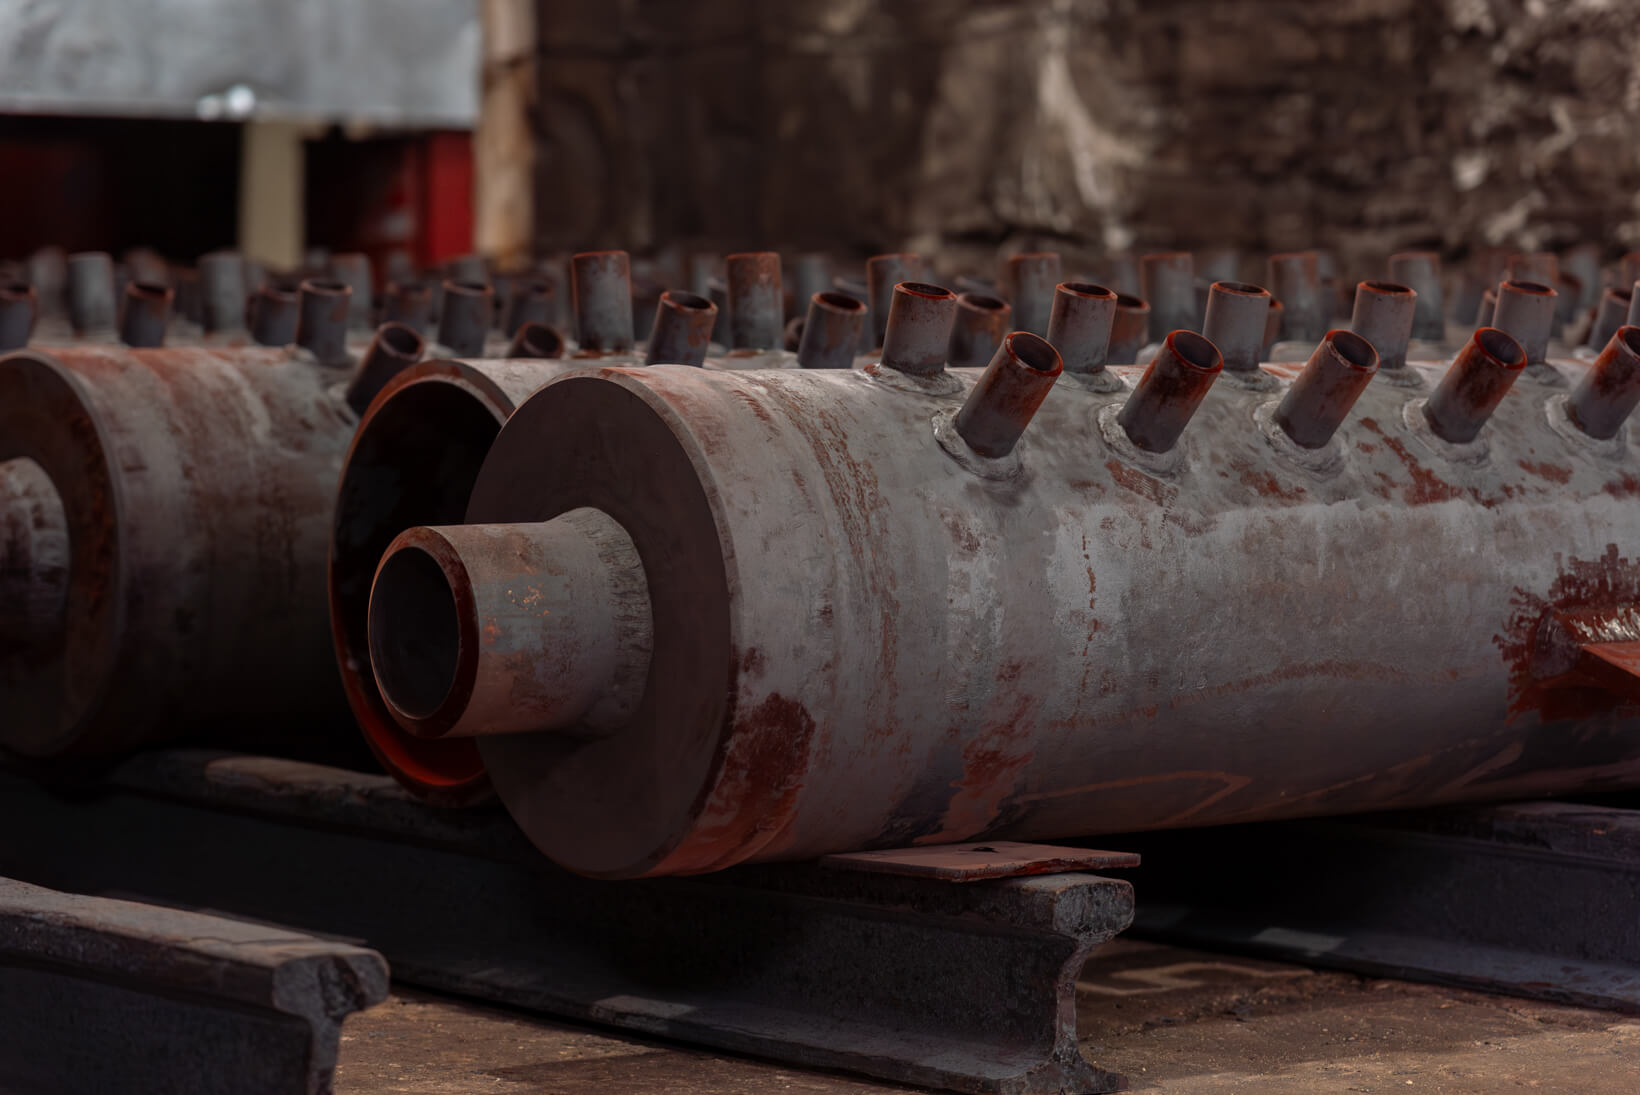
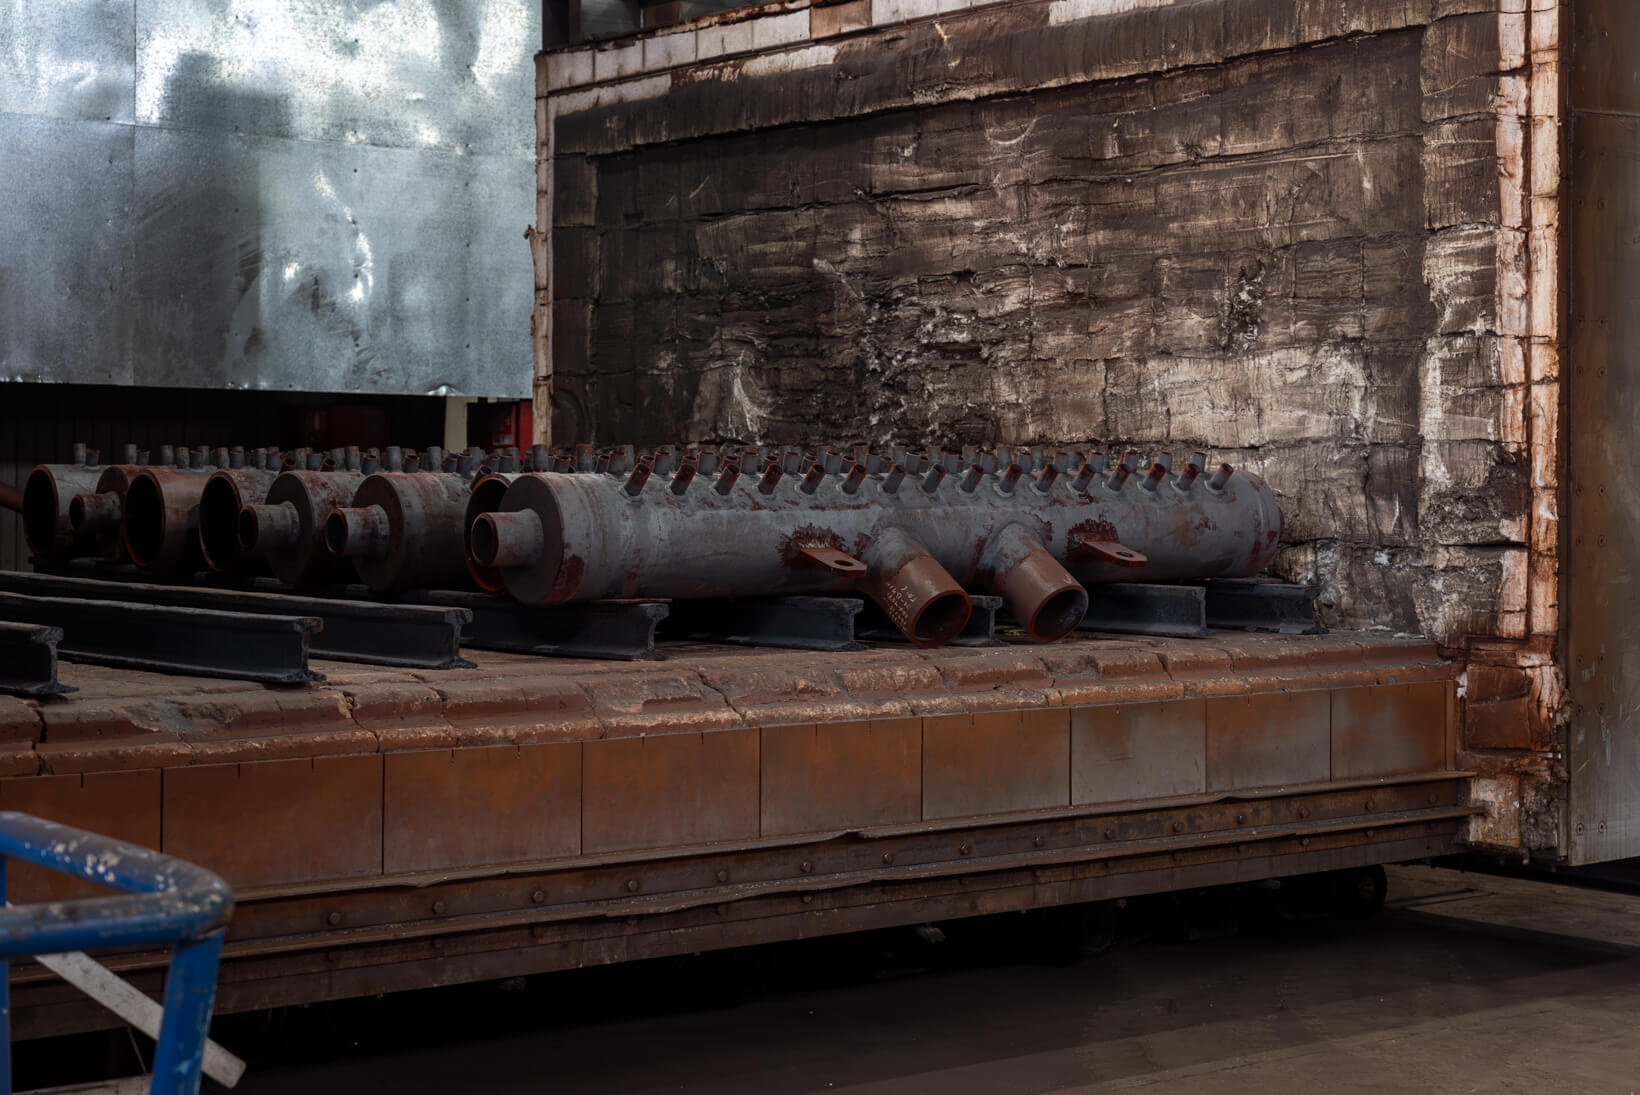
Фотографии печи для термообработки металла


Термическая обработка
Как выбрать режим для конкретной детали
Режим нагрева, выдержки и охлаждения назначается по марке материала, размерам изделия и технической документации. Приведённые ниже описания видов обработки носят справочный характер и не заменяют технологическую карту.
Термообработка включает нагрев, выдержку и охлаждение металла по согласованному режиму. Она применяется для получения требуемой структуры и свойств материала, в том числе после деформирования или сварки.
Для каталог днищ режим выбирают с учётом марки стали, толщины и технологии изготовления. Термообработка может входить в маршрут изготовления деталей для применение днищ в оборудовании.
Термообработку металла заказывают, когда необходимо:
- Устранить структурную неоднородность отливок, поковок, листового и фасонного металлопроката;
- снять остаточные напряжения и наклёп после пластической деформации;
- улучшить свойства металла шва и различных участков зоны термического влияния;
- снять остаточные напряжения в сварных конструкциях;
- сохранить размеры и форму изделия при механической обработке и эксплуатации;
- обеспечить стойкость против межкристаллитной коррозии высоколегированных коррозионностойких сталей при эксплуатации в агрессивных средах;
- повысить жаропрочность и стойкость против локальных разрушений при эксплуатации в условиях высоких температур.
Виды термообработки металла
Полный отжиг
Нагрев на 30-50˚С выше точки Ас3, выдержка 1-2 мин. на 1 мм толщины. Охлаждение с печью со скоростью 50-200˚С/час (в зависимости от толщины).
Полный отжиг применяют для доэвтектоидной стали в основном после горячей обработки поковок давлением и отливок с целью измельчения зерна и снятия внутренних напряжений.
Рекристаллизационный отжиг
Нагрев до температуры 630-700˚С (в зависимости от марки стали), выдержка 2,5 мин на 1 мм толщины, но не менее 1 часа. Охлаждение на воздухе.
Рекристаллизационный отжиг применяют для снятия остаточных напряжений и наклепа, вызванных пластической деформацией металла при холодной прокатке, волочении или штамповке.
Сфероидизирующий отжиг
Нагрев на 20-30˚С выше точки Ас1, выдержка 2,5 мин. на 1 мм толщины, охлаждение с печью со скоростью 30-50˚С/час до 700˚С, выдержка 2,5 мин. на 1 мм толщины, но не менее 1 часа. Охлаждение до 600˚С в течение 1 часа, далее на воздухе.
Сфероидизирующий отжиг применяют к заэвтектоидным сталям содержащих более 0,65% углерода, например, шарикоподшипниковые стали типа ШХ15, что позволяет получить зернистую форму перлита вместо пластинчатой.
Изотермический отжиг
Нагрев на 30-50˚С выше точки Ас3, выдержка 1-2 мин. на 1 мм толщины. Охлаждение с печью со скоростью 50-100˚С/час до температуры 680-700˚С, выдержка 2,5-3 мин на 1 мм толщины, но не менее 1 часа. Охлаждение на воздухе.
Изотермический отжиг – термообработка, при которой сталь подвергают выдержке до полного превращения аустенита в перлит, а затем охлаждают на спокойном воздухе.
Изотермический отжиг является лучшим способом получения мелкозернистой структуры для конструкционных и инструментальных сталей, снижения твердости и улучшения обрабатываемости резанием сложнолегированных сталей, например, 18Х2НЧВА.
Циклический отжиг
Нагрев до температуры 740˚С, выдержка 2 мин на 1 мм сечения. Охлаждение со скоростью 50-100˚С/час до 680˚С, выдержка 2 мин на 1 мм сечения. Повторить цикл 2-4 раза. Охлаждение на воздухе.
Циклический отжиг с многократным (2-4 цикла) нагревом до 740˚С и охлаждением до 680˚С, что обеспечивает получение структуры зернистого перлита. Применяется для заэвтектоидной углеродистой и легированной инструментальной и подшипниковой сталей.
Неполный отжиг
Нагрев от 840 до 860˚С, выдержка 1,5-2 мин на 1 мм толщины стенки, но не менее 1 часа, охлаждение до 600˚С с печью, далее на воздухе.
Неполный отжиг рекомендуется для максимального снижения твердости, улучшения обрабатываемости и для снятия напряжения.
Стабилизирующий отжиг
Нагрев от 870 до 920˚С для сталей типа 08Х18Н10Т и для сталей 08Х17Н13М2Т – не ниже 950˚С, время выдержки от 2 до 3 часов независимо от толщины. Охлаждение на воздухе.
Стабилизирующий отжиг применяется для снятия остаточных напряжений после холодного деформирования и восстановления стойкости металла шва и околошовной зоны против межкристаллитной коррозии.
Нормализация
Нагрев на 30-50˚С выше точки Ас3, выдержка 1-2 мин. на 1 мм толщины. Охлаждение на воздухе.
Нормализация с последующим отпуском или без него применяется для устранения структурной неоднородности материала поковок, отливок, металлопроката, измельчения крупнозернистой структуры сварного шва и участка перегрева в зоне термического влияния сварных соединений, выполненных на режимах с большими погонными энергиями (например, электрошлаковой сваркой), а также для устранения структурной неоднородности металла сварного соединения, улучшения обрабатываемости стали резанием, улучшения структуры перед закалкой.
Аустенизация
Нагрев до 1030-1070˚С, выдержка 30 мин. при толщине менее 10мм, 30 мин.+1мин. на 1 мм толщины при толщине более 10 мм. Охлаждение на воздухе.
Аустенизацию применяют для сварных соединений из хромоникелевых сталей аустенитного класса и производят для повышения их коррозионной стойкости, жаропрочности, пластичности и стойкости против локальных разрушений при эксплуатации.
Высокий отпуск
Нагрев до температуры 500-710˚С (в зависимости от марки стали), выдержка 2,5 мин на 1 мм толщины, но не менее 1 часа. Охлаждение на воздухе.
Высокий отпуск для снятия остаточных напряжений, улучшения структуры и свойства шва, а также зоны термического влияния благодаря переводу неравновесных закалочных структур в более равновесные, для снятия наклепа, вызванного пластическим деформированием при сварке, а также для устранения деформационного старения.
Высокий отпуск может быть промежуточным (технологическим) и окончательным.
Промежуточный отпуск
Нагрев на 30-50˚С ниже температуры основного отпуска, выдержка 2,5 мин на 1 мм толщины, но не менее 1 часа. Охлаждение на воздухе.
Промежуточный отпуск назначается для устранения опасности образования трещин после выполнения отдельных сварочных операций или наплавок, в случае сварки жестких узлов и исправлений дефектов с большим объемом наплавленного металла при разработке индивидуального технологического процесса. Эти детали и узлы в дальнейшем подлежат обязательному высокому отпуску.
Низкий отпуск
Нагрев до температуры 180-250˚С (в зависимости от марки стали), выдержка 2,5 мин на 1 мм толщины, но не менее 1 часа. Охлаждение на воздухе.
Низкий отпуск проводят при температурах до 250˚C. Закалённая сталь сохраняет высокую износостойкость, однако такое изделие (если оно не имеет вязкой сердцевины) не выдержит высоких динамических нагрузок. Такому отпуску подвергают режущие и измерительные инструменты из углеродистых и низколегированных сталей.
Схема прохождения заказа

01.
Оставьте заявку на термообработку металла

02.
Мы перезвоним и уточним детали

03.
Отправляем Вам коммерческое предложение

04.
Подписываем договор, спецификацию и счет

05.
Производим термообработку Вашего изделия

06.
Выписываем паспорт на термообработку детали

07.
Отгружаем Ваше обработанное изделие

08.
Вы получаете готовый продукт
Закажите термообработку металла прямо сейчас!
Обеспечьте термообработку изделия для дальнейшего производства.